Выбор технологии резки металла — это не просто вопрос «чем резать». От этого решения напрямую зависят:
- себестоимость деталей и всей партии;
- скорость выполнения заказов и соблюдение сроков;
- качество кромки и необходимость дополнительной обработки;
- загрузка оборудования и окупаемость инвестиций.
При этом далеко не всегда есть смысл держать у себя «все возможные технологии». В большинстве реальных производственных задач по металлу наиболее выгодными и универсальными оказываются лазерная и газовая (кислородная) резка. Плазменная, гидроабразивная и механическая используются реже — в нишевых или специфических случаях.
Ниже — структурированный обзор пяти методов с акцентом на том, когда разумно выбрать лазер или газ, а когда уже действительно требуется более экзотическое решение.
Быстрое сравнение 5 методов резки металла
Таблица дает общее представление о плюсах и ограничениях каждого метода.
| Метод | Точность / качество кромки | Оптимальная толщина (сталь) | Скорость | Универсальность по материалам | Примерная стоимость (оборудование / эксплуатация) |
|---|---|---|---|---|---|
| Лазерная резка | Очень высокая, чистый рез, минимальная ЗТВ | До 30 мм (идеально до 6–8 мм) | Очень высокая для тонких листов | Широкая, но сложнее с высокоотражающими металлами (медь, алюминий) | Высокая / Низкая |
| Гидроабразивная резка | Исключительно высокая, без термовоздействия | До 200 мм и более | Умеренная, ниже лазерной | Максимальная (металл, камень, стекло, композиты, неметаллы) | Очень высокая / Высокая (расход абразива) |
| Плазменная резка | Средняя, возможны оплавления и конусность | До 150 мм | Высокая, особенно для толстых листов | Ограничена токопроводящими металлами | Средняя / Низкая |
| Газовая резка | Невысокая, часто требуется обработка кромки | От 5 мм до 300 мм и более | Низкая–умеренная | Узкая (низкоуглеродистая и низколегированная сталь) | Низкая / Низкая |
| Механическая резка | Зависит от инструмента, риск деформации | Широкий диапазон | Низкая–умеренная | Широкая (для листов и сортового проката) | Низкая–Средняя / Низкая |
Вывод из таблицы:
- Для серийных, точных деталей из листового металла в большинстве случаев оптимальна лазерная резка.
- Для толстого конструкционного проката, заготовок под сварку, монтажных работ — наиболее логично использовать газовую резку.
- Остальные методы применяются, когда есть специфические требования: отсутствие нагрева (гидроабразив), очень толстый цветной металл или ограниченный бюджет при невысоких требованиях к точности (плазма), простая отрезка сортового проката (механика).
Подробный разбор каждого метода
1. Лазерная резка: точность, скорость и экономичность для серийных деталей
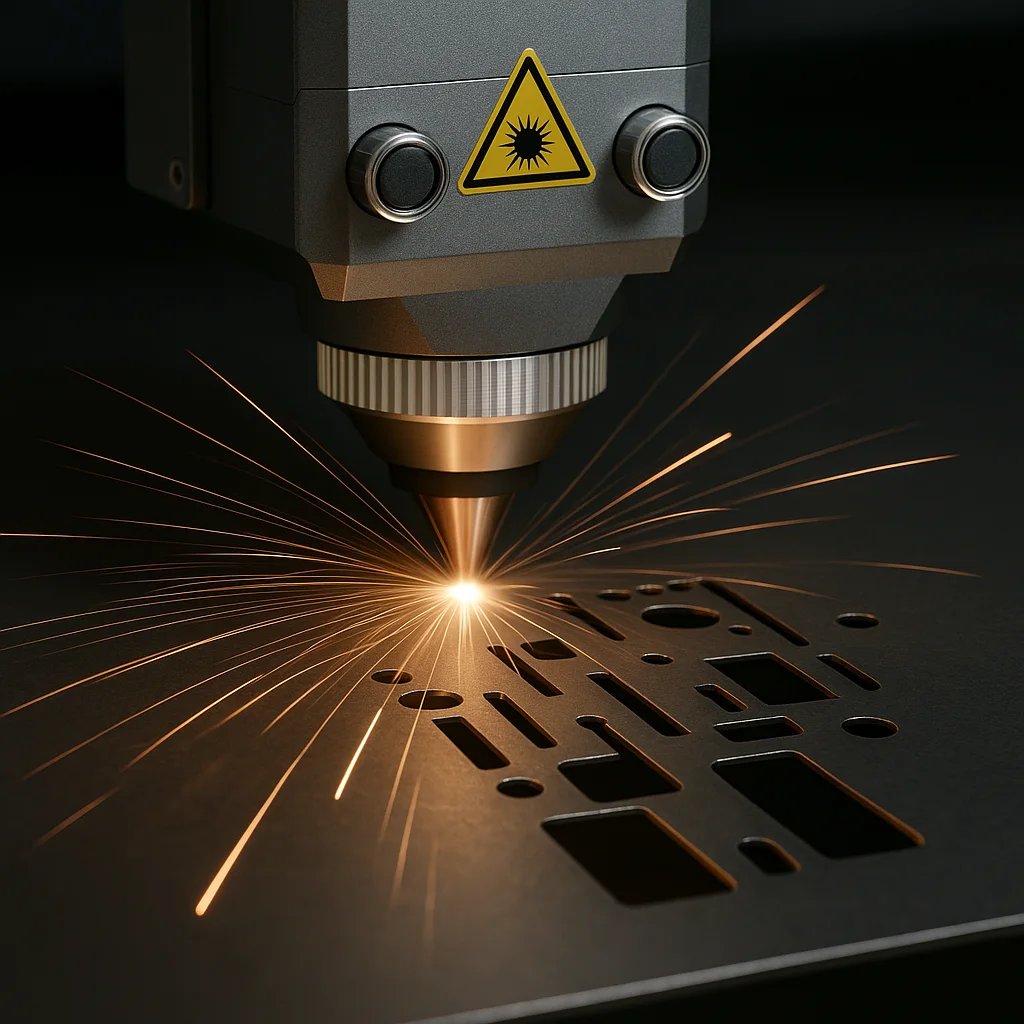 Принцип:
Сфокусированный лазерный луч высокой мощности плавит или испаряет металл. Расплав выдувается газом (кислород, азот, воздух), формируя узкий и аккуратный рез.
Когда выбирать лазерную резку в первую очередь:
- Тонкие и средние листы стали
- Углеродистая сталь — до 16–20 мм
- Нержавеющая сталь — до 10–12 мм
- Идеальный диапазон по экономике — 1–8 мм
- Сложные контуры и высокая детализация
- Мелкие отверстия, внутренние вырезы, тонкие перемычки
- Детали, где допуск по размеру ±0,1 мм, а геометрия важна для сборки/стыковки
- Серийное и массовое производство
- Быстрый раскрой тонких листов
- Высокая скорость реза + малая ширина пропила = меньше отходов, проще раскладка карт
- Отлично сочетается с автоматизацией (листовые склады, системы ЧПУ, повторяемость партий)
- Минимальная последующая обработка
- Чистая кромка, зачастую не требует фрезеровки, шлифовки, снятия заусенцев
- Особенно важно для изделий, которые идут напрямую в покраску, порошковое покрытие или сборку
Ограничения лазера:
- Толщина материала
- На очень толстом металле лазер проигрывает газу по стоимости реза и иногда по стабильности процесса.
- Блестящие и цветные металлы
- Полированный алюминий, медь, латунь могут отражать луч. Частично решается подбором источника (волоконный лазер) и режимов, но есть предел экономики.
- Высокая цена оборудования
- Лазерный станок — серьезные капитальные вложения.
- Однако при стабильной загрузке стоимость реза на деталь зачастую ниже, чем у альтернатив, а оборудование окупается за счет скорости и уменьшения ручного труда.
Краткий вывод:
Для типовых задач — листовой металл до 20 мм, серийные детали, высокая точность, чистая кромка — лазерная резка почти всегда самый выгодный выбор.
2. Газовая (кислородная) резка: классическое решение для толстого металла и монтажных работ
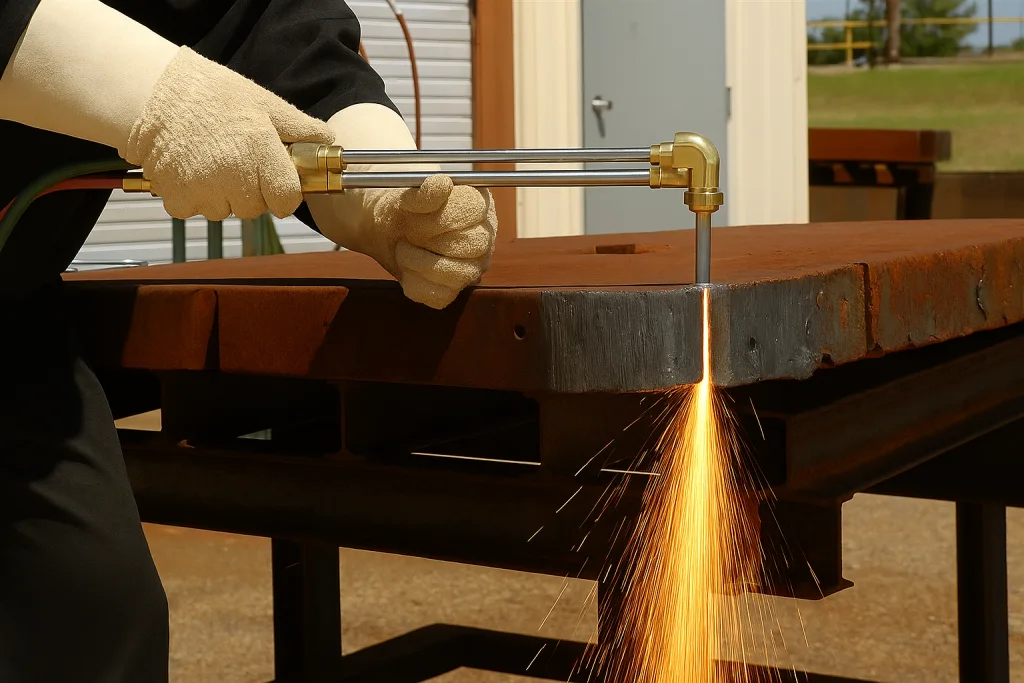 Принцип:
Кромка металла нагревается пламенем (пропан/ацетилен), затем на разогретую зону подается струя кислорода, которая «сжигает» металл по линии реза.
Когда газовая резка действительно выгодна:
- Резка очень толстой стали
- Тяжелый лист и плиты от 20–30 мм и до 300 мм и более
- Заготовки под последующую мехобработку, точение, фрезеровку
- Монтаж, стройка, демонтаж
- Резка металлоконструкций прямо на объекте
- Отрезка балок, швеллеров, толстостенных труб в полевых условиях
- Оборудование относительно простое и мобильное
- Подготовка кромок под сварку
- Снятие фасок, подготовка разделки для последующей сварки
- Минимальный стартовый бюджет
- Комплект газорезательного оборудования стоит гораздо дешевле лазерного или гидроабразивного комплекса
- Запуск работ возможен практически «в поле»
Ограничения газовой резки:
- Качество кромки
- Оплавление, окалина, неровная кромка — норма для газовой резки
- Почти всегда требуется последующая механическая обработка (зачистка, шлифовка, подрезка)
- Зона термического влияния (ЗТВ)
- Сильное нагревание металла по линии реза
- Для тонкого листа это почти всегда деформация, поэтому газовая резка — это про толстый металл, а не про тонкий лист
- Ограничение по материалам
- Фактически — только углеродистая и низколегированная сталь
- Нержавейка, алюминий, чугун таким способом не режутся
Краткий вывод:
Газовая резка — идеальный «тяжелый инструмент» для толстого конструкционного металла, когда качество кромки вторично (все равно будет фрезеровка или зачистка), зато важны простота оборудования и низкая стоимость реза.
3. Гидроабразивная резка: максимум универсальности и ноль нагрева
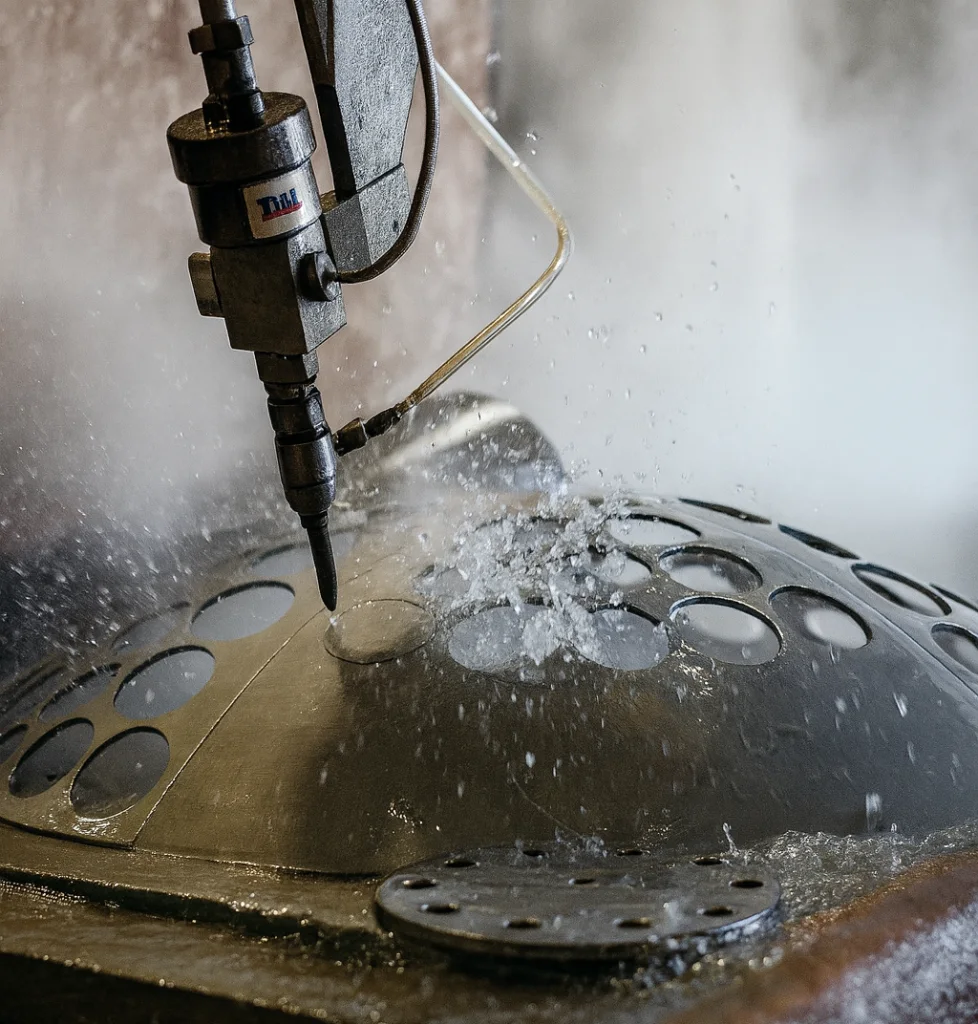
Принцип:
Сверхвысокое давление воды (до сотен МПа) + абразивный порошок (гранат и др.). Полученная струя буквально «выпиливает» материал, не нагревая его.
Плюсы и область применения:
- Полное отсутствие ЗТВ
- Нет изменений структуры металла по краю реза
- Подходит для термочувствительных сплавов, закаленных сталей, титановых деталей
- Практически любые материалы
- Металл, камень, стекло, керамика, резина, композиты, «бутерброды» металл+резина, металл+пластик
- Большая толщина
- Реально резать заготовки до 200–300 мм
Ограничения и минусы:
- Очень высокая стоимость оборудования и расходников
- Абразив расходуется постоянно и стоит заметных денег
- Скорость ниже, чем у лазера и плазмы
- Для серийного раскроя типовых металлических листов это редко бывает выгодно
- Материал намокает
- Не всегда допустимо по технологии дальнейших операций
Краткий вывод:
Гидроабразив — это узкоспециализированный инструмент для задач, где критично отсутствие тепла, нужно резать «капризные» или комбинированные материалы, стоимость одной детали достаточно высока, чтобы оправдать дорогой процесс.
Для стандартных заказов по стали, из которых живет большинство производств, лазерная или газовая резка будут значительно экономичнее и проще по организации.
4. Плазменная резка: быстрый «компромисс» для толстого черного металла
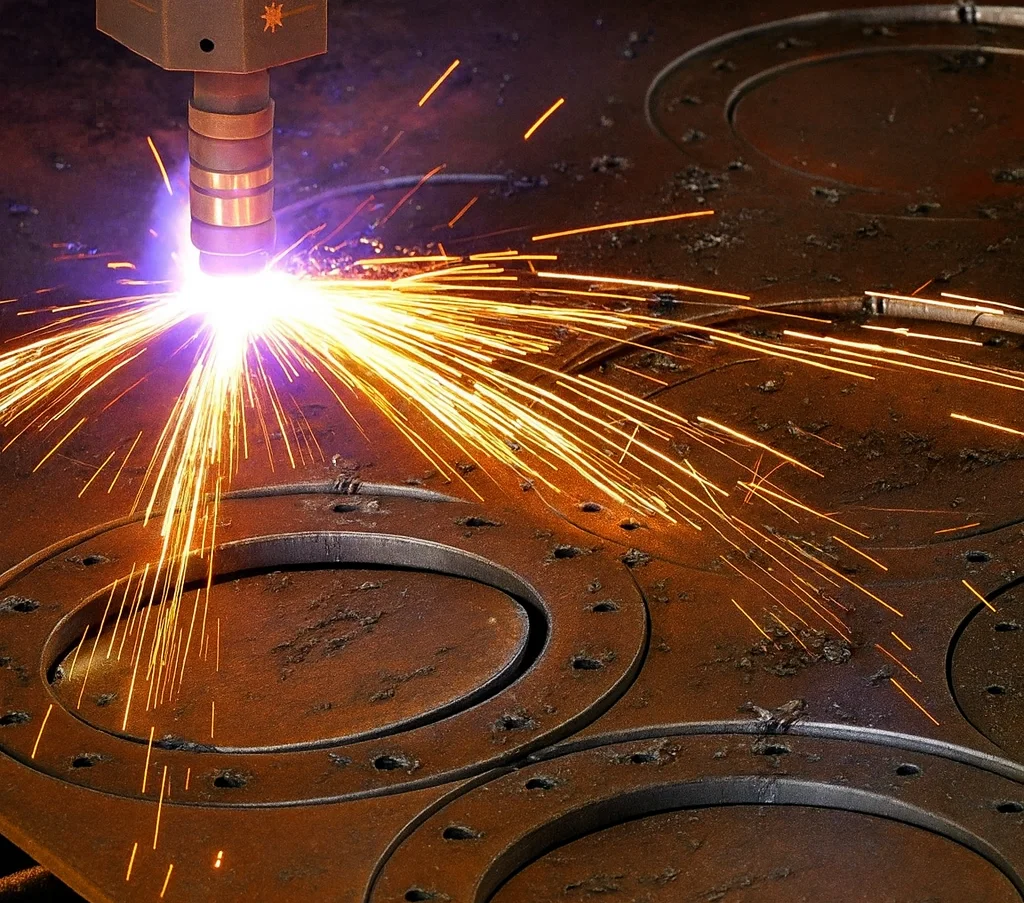
Принцип:
Через узкое сопло под высоким давлением проходит ионизированный газ (плазма) с температурой до 30 000 °C. Он плавит металл, расплав выдувается потоком.
Где уместна плазма:
- Толстый черный металл
- Листы и плиты от 10 до 50–60 мм, иногда толще
- Грубые детали, допустима последующая зачистка
- Допуск по геометрии порядка ±1 мм
- Допускается окалина, скос кромки, конусность
- Ограниченный бюджет на оборудование, но нужно быстрее, чем газом
- Стоимость плазменного комплекса заметно ниже лазерного
Недостатки:
- Качество реза среднее
- Широкий пропил, скос кромок, заметная ЗТВ
- Для точной механики, герметичных стыков, декоративных изделий плазма почти всегда проигрывает лазеру
- Только проводящие материалы
- Сталь, нержавейка, алюминий — да
- Непроводящие материалы — нет
Краткий вывод:
Плазму имеет смысл рассматривать как бюджетный вариант для толстых листов, когда нет строгих требований по точности и чистоте кромки. Однако при работе с листами малой и средней толщины лазерная резка почти всегда выигрывает по качеству, скорости и экономике, особенно при серийных заказах.
5. Механическая резка: простое решение для стандартных операций
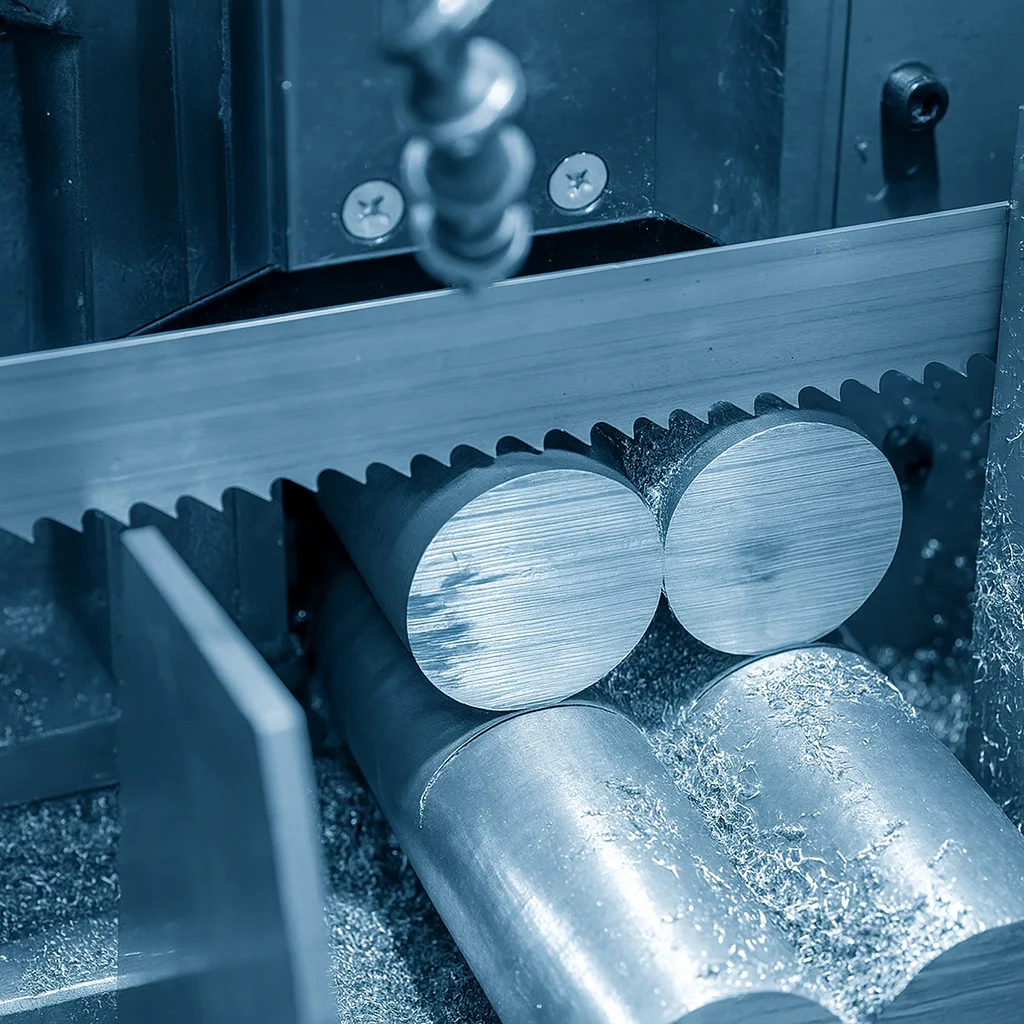
Принцип:
Резка осуществляется режущим инструментом: дисковые пилы, ленточные пилы, гильотины, ножницы, фрезы.
Где это применимо:
- Отрезка сортового проката
- Трубы, балки, швеллеры, уголки, арматура
- Прямые резы под размер
- Единичное производство или ремонтные работы
- Небольшие объемы, нет смысла запускать сложный станок
- Ограниченный бюджет
- Оборудование дешевое, легко обслуживать
Ограничения:
- Сложность фигурного раскроя
- Внутренние контуры, сложные детали практически невозможны
- Риск деформации
- Особенно при работе с тонким листом на гильотине
- Низкая производительность по сравнению с лазером/плазмой
- При больших объемах листового раскроя метод становится экономически невыгодным
Краткий вывод:
Механическая резка — это, скорее, вспомогательный инструмент для заготовительных и ремонтных операций. Для современного серийного листового производства она редко бывает ключевой технологией.
Почему в большинстве задач выигрывают лазерная и газовая резка
Если посмотреть на реальные потребности производственных и строительных компаний, окажется, что до 80–90 % типовых задач по металлу закрываются двумя методами:
- Лазерная резка
- Листовой металл малой и средней толщины
- Высокая точность, аккуратная кромка
- Большие объемы повторяющихся деталей
- Газовая (кислородная) резка
- Толстые стальные листы и балки
- Монтаж, демонтаж, заготовки под сварку и мехобработку
- Низкий порог входа по оборудованию и расходникам
Плазма, гидроабразив и чисто механические методы чаще всего используются как дополнение, а не как основа производства.
Заключение
Каждая из технологий резки металла имеет свою нишу:
- Лазер — «король» скорости и точности для листового металла малой и средней толщины.
- Газовая резка— надежное решение для толстых стальных заготовок и монтажных работ.
- Плазма — компромиссный вариант для толстого проводящего металла при умеренных требованиях к качеству.
- Гидроабразив — универсальный, но дорогой инструмент для особых материалов и задач без термовоздействия.
- Механическая резка — базовый заготовительный метод для сортового проката и локальных работ.
Если вы занимаетесь производством металлических деталей, конструкций и серийных изделий, в большинстве случаев оптимальным выбором будет комбинация лазерной и газовой резки. Для специальных задач (капризные материалы, сверхтолстый металл, композиты) можно подключать дополнительные технологии — так вы обеспечите стабильное качество, быстрые сроки и предсказуемую себестоимость.