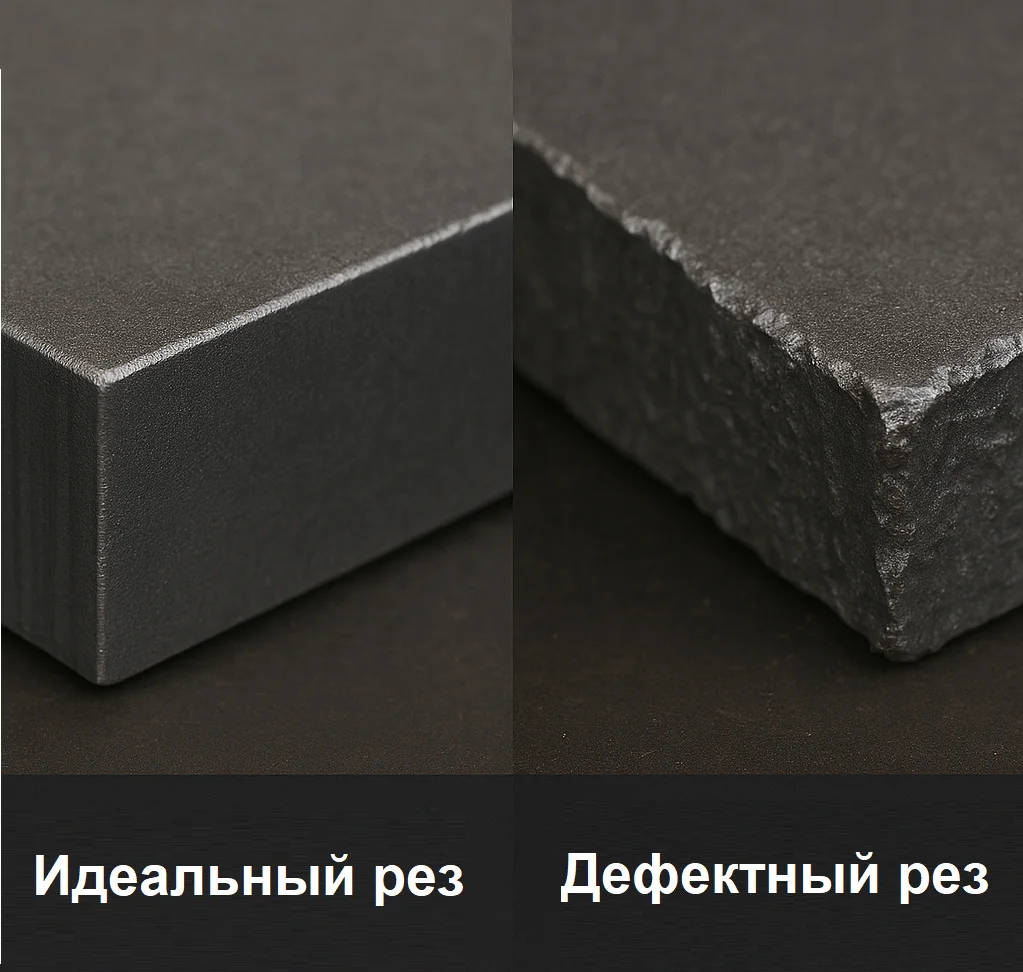
Идеальный рез на лазерном станке — результат точных настроек и исправной оптики. Когда параметры отклоняются от нормы или оборудование работает неравномерно, на деталях появляются характерные дефекты.
Эта статья — краткий и удобный справочник по наиболее распространенным проблемам лазерной резки металла: вы узнаете, как выглядит каждый дефект, почему он возникает и какие настройки помогут его устранить. Используйте оглавление для быстрой навигации.
Содержание
- Окалина (грат)
- Оплавление кромок
- Горячие точки и прожиги
- Вертикальные полосы
- Непропал реза
- Сводная таблица дефектов
1. Окалина (грат) на нижней кромке
Как выглядит:
Плотные наплывы застывшего металла, свисающие с нижней кромки детали. Особенно заметны при резке низкоуглеродистой стали.
Основные причины появления окалины
- Слишком низкая скорость резки: металл успевает остыть до выдува.
- Недостаточная мощность лазера для данной толщины металла.
- Низкое давление вспомогательного газа (кислород — для черных металлов, азот — для нержавеющей стали).
- Изношенное, деформированное или загрязненное сопло.
Как устранить дефект
- Увеличьте скорость реза на 10–20%.
- Повышайте давление газовой подушки до рекомендованного уровня.
- Проверьте соосность и геометрию сопла.
- Очистите защитные стекла и линзы.
2. Оплавление кромок и скругление углов
Как выглядит:Кромки становятся плавлеными, слегка закругленными; мелкие отверстия и геометрия теряют форму.
Причины скругления кромок
- Слишком высокая мощность лазерного излучения.
- Пониженная скорость резки.
- Неправильное положение фокуса относительно поверхности металла.
Способы устранения
- Снизьте мощность лазера до рабочего диапазона.
- Увеличьте скорость подачи.
- Откорректируйте фокус — он должен быть строго в зоне реза или чуть ниже для толстых листов.
3. Горячие точки и прожиги
Как выглядит:Случайные отверстия или подплавленные темные пятна вдоль линии резки. При резке нержавейки прожиг может уходить в «протяжку».
Почему появляются прожиги
- Избыточная мощность лазерного луча.
- Загрязнение защитного стекла или фокусных линз, создающее рассеивание луча.
- Турбулентность в подаче газа (неверное давление, засор фильтров).
Как исправить
- Снижайте мощность в зоне прожига.
- Очистите оптическую систему: стекло, линзы, коллиматор.
- Проверьте давление газа, герметичность магистралей и фильтры.
4. Вертикальные полосы (штриховка) на кромке
Как выглядит:На поверхности реза заметна регулярная полосатость. Полосы могут быть горизонтальными (по направлению движения головки), но выглядят как вертикальные относительно детали.
Основные причины появления полос
- Нестабильная подача газа (скачки давления).
- Загрязнение линз или защитного стекла.
- Вибрации рабочего стола, портала или ослабленные крепления заготовки.
Как устранить
- Проверьте редукторы, магистрали и фильтры на стабильность давления.
- Очистите оптику и проверьте целостность защитного стекла
- Перепроверьте фиксацию заготовки и отсутствие люфтов у станка.
5. Непропал реза
Как выглядит:Лист прорезан не полностью: металл остается связанным, особенно на поворотах и при смене траектории.
Почему возникает непропал
- Завышенная скорость резки при данной мощности.
- Недостаточная мощность для толщины или типа металла.
- Ошибка в фокусировке — фокус выше поверхности листа.
Решение проблемы
- Снизьте скорость реза.
- Увеличьте мощность на 5–15% или переходите на другой режим.
- Перепроверьте положение фокусирующей линзы.
6. Сводная таблица дефектов и решений
| Дефект | Причина | Решение |
|---|---|---|
| Окалина (грат) | Низкая скорость, слабое давление газа | + Скорость, + Давление газа |
| Оплавление кромок | Высокая мощность, низкая скорость | - Мощность, + Скорость |
| Прожиги | Чрезмерная мощность, грязная оптика | - Мощность, очистить оптику |
| Вертикальные полосы | Нестабильный газ, загрязненные линзы | Проверить газ, очистить оптику |
| Непропал реза | Высокая скорость, малая мощность, неверный фокус | - Скорость, + Мощность, настроить фокус |
Заключение
Большинство дефектов лазерной резки решаются корректировкой трех параметров: мощности, скорости и давления газа.
Регулярная проверка оптики, стабильная подача газа и правильная фокусировка позволяют поддерживать высокое качество реза и продлевают срок службы оборудования. Используйте этот материал как быстрый справочник, чтобы оперативно диагностировать проблему и вернуть станку идеальный рез.