Содержание
- Ключевые ограничения лазерной резки: когда от нее стоит отказаться
- 1. Ограничения по толщине и материалу
- 2. Типичные ошибки в настройке и их последствия
- 3. Экономическая нецелесообразность
- Практическое сравнение с альтернативными методами резки
- Заключение: как избежать ошибок и выбрать правильный метод
- Главный вывод
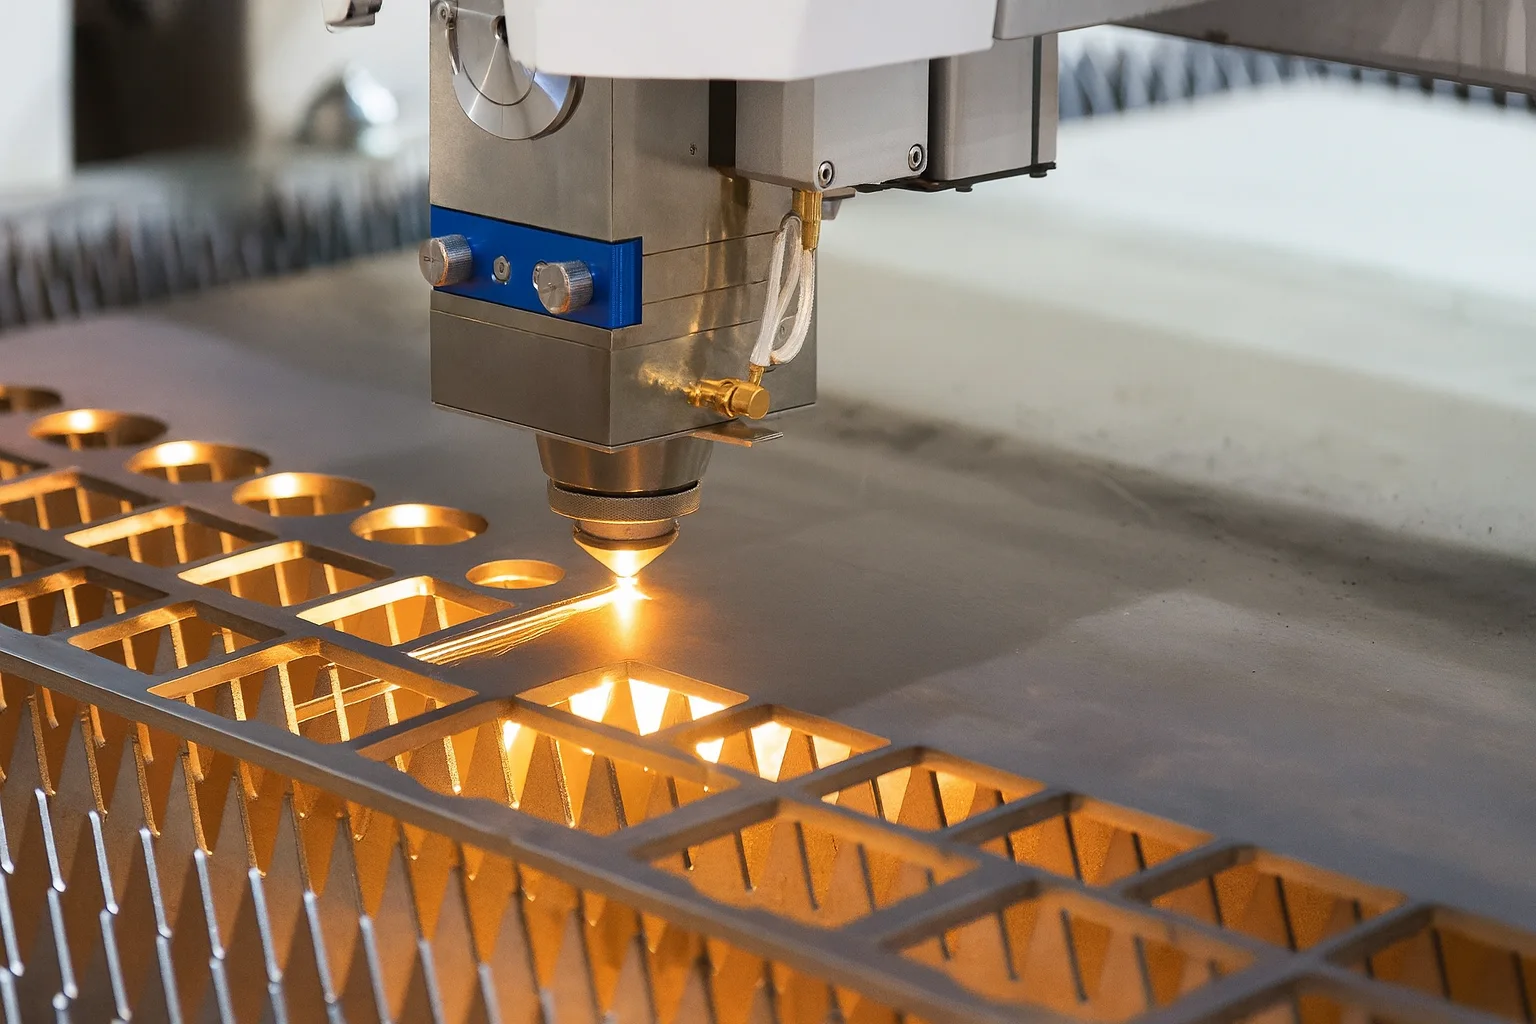
Лазерная резка металла давно стала синонимом высокой точности, чистого реза и высокой производительности. Для сложных контуров, мелких деталей и тонкого листа это действительно один из лучших инструментов.
Но, как и у любой технологии, у лазера есть четкие границы применения. Если их игнорировать, вы получаете:
- брак по геометрии и качеству кромки;
- простои оборудования и рост себестоимости;
- риск поломки станка и аварийных ситуаций.
Эта статья поможет трезво оценить, когда лазер — ваш лучший помощник, а когда разумнее выбрать газовую, механическую или другую резку, чтобы:
- гарантировать качество;
- сократить расходы;
- избежать типичных ошибок при выборе технологии.
Ключевые ограничения лазерной резки: когда от нее стоит отказаться
1. Ограничения по толщине и материалу
Лазерная резка — не универсальный инструмент «на все случаи жизни». Ее эффективность напрямую зависит от типа материала и его толщины. Толстые заготовки (от 20 мм и выше)
С ростом толщины металла лазер начинает проигрывать альтернативам:
- скорость резки сильно падает;
- кромка становится грубее, усиливается конусность;
- увеличиваются зоны термического влияния;
- возрастает потребление энергии и газа.
Например, при резке конструкционной стали толще 20 мм:
- время реза резко увеличивается;
- растут энергозатраты;
- возрастает объем последующей механической обработки (шлифовка, фаска), которую приходится закладывать в себестоимость.
Во многих случаях для таких толщин газовая (кислородная) резка или ленточнопильная окажутся значительно более выгодными и технологичными.
Рефлективные (зеркальные) и цветные металлы
Отдельная категория проблем — материалы с высокой отражающей способностью:
- медь;
- латунь;
- полированный алюминий и его сплавы.
Основные риски:
- отраженный луч может повредить оптику и элементы резонатора;
- нестабильное проплавление, неустойчивая резка;
- высокая вероятность брака на кромке.
Для некоторых алюминиевых сплавов (в т.ч. высокопрочных) требуется:
- предварительная подготовка поверхности (матирование, нанесение поглощающего слоя);
- точная подборка режимов и газа.
Если таких операций проводить нельзя или экономически невыгодно — лазерная резка перестает быть рациональным выбором.
Опасные материалы и токсичные выбросы
Есть материалы, которые категорически нельзя резать лазером в промышленной среде:
- ПВХ (поливинилхлорид) — при лазерной резке выделяет хлорсодержащие газы, агрессивные к человеку и оборудованию.
- Некоторые виды поликарбоната и пластмасс — образуют токсичные испарения, плохо плавятся, дают обугленные, неровные кромки.
Работа с такими материалами:
- опасна для персонала;
- разрушает элементы станка (оптику, механику, вентиляцию);
- не обеспечивает приемлемого качества.
В этом случае лучше сразу рассматривать механообработку, фрезеровку, пиление или штамповку.
2. Типичные ошибки в настройке и их последствия
Даже если материал и толщина выбраны корректно, ошибки в настройках легко сведут преимущества лазерной резки к нулю.
Неправильная фокусировка лазера
Фокус — ключевой параметр. Ошибки в его положении ведут к:
- появлению выраженного грата на нижней кромке;
- увеличению ширины пропила;
- нестабильному прожигу;
- потере точности по геометрии.
Симптомы неправильного фокуса:
- налипание капель расплава;
- рваная, «рваная» нижняя кромка;
- необходимость долгой зачистки детали.
Некорректный выбор газа и давления
Защитный/сопутствующий газ влияет не только на чистоту реза, но и на свойства материала:
- кислород — ускоряет резку, но вызывает окисление кромки;
- азот — дает чистую, неокисленную кромку, но дороже и требует более высоких давлений;
- воздух — бюджетное решение, но может уступать по качеству.
Типичные ошибки:
- применение кислорода для нержавеющей стали — кромка теряет коррозионную стойкость, могут появляться зоны перегрева;
- чрезмерно высокое давление газа — формируются борозды, «вихри» на поверхности, увеличивается шероховатость;
- недостаточное давление — шлак не выдувается из зоны реза, появляются поджоги и наплывы.
Игнорирование технического обслуживания
Даже идеальные режимы не спасут, если оборудование не подготовлено:
- загрязненные/поврежденные линзы;
- изношенные сопла;
- ослабленные ремни и направляющие;
- люфты и вибрации в приводах.
Последствия:
- смещение контура;
- «ступеньки» на геометрии;
- отклонение от заданных размеров;
- массовый брак в серии.
3. Экономическая нецелесообразность
Лазерная резка — технология дорогого класса как по вложениям, так и по эксплуатации.
Высокая стоимость оборудования и сервиса
Современный промышленный лазерный комплекс:
- требует существенных капитальных вложений;
- нуждается в регулярном сервисе и настройке;
- использует дорогостоящую оптику и расходные материалы.
Ежегодное обслуживание (оптика, фильтры, сопла, механика) часто составляет 3–5% от стоимости станка. Если загружать такое оборудование «простыми» задачами, оно просто не окупится.
Энергопотребление
При резке:
- толстого металла;
- больших объемов;
- на высоких мощностях
лазерные установки потребляют заметное количество электроэнергии. Это напрямую отражается на себестоимости метра реза, особенно в условиях растущих тарифов.
Неэффективность для простых и крупносерийных задач
Лазер в своем идеальном применении — это:
- сложные контуры;
- высокая точность;
- средние и малые серии.
Если задача — прямолинейный раскрой листа или массовое производство простых деталей, часто выгоднее:
- гильотинные ножницы;
- штамповка;
- ленточнопильные станки;
- газовая/кислородная резка для толстых листов.
В противном случае вы переплачиваете за «избыточную» технологию, не используя ее ключевые преимущества.
Практическое сравнение с альтернативными методами резки
Ниже — обобщенная таблица, которая помогает понять, в каких условиях лазерная резка уступает другим методам, а где по-прежнему остается оптимальным решением.
| Критерий | Лазерная резка | Газовая / кислородная резка | Ленточнопильная резка | Азотная резка (лазер с азотом)* |
|---|---|---|---|---|
| Толщина металла | До ~20 мм для стали оптимально. Толще — скорость падает, растут затраты и риск брака. | Идеальна для толстых (до 300 мм) низкоуглеродистых сталей по простому контуру. | Хорошо подходит для больших толщин и объемных заготовок (брусы, трубы, балки). | Используется как режим лазерной резки. Обеспечивает чистую кромку, но экономически дороже. |
| Тип материала | Широкий спектр: сталь, нержавейка, алюминий. Проблемы с зеркальными и сильно отражающими металлами. | Только низкоуглеродистая сталь, не подходит для нержавеющей стали и алюминия. | Почти любые металлы, включая твердые сплавы, при правильном подборе полотна. | Оптимальна для нержавеющей стали и алюминия, когда нужно защитить кромку от окисления. |
| Точность и качество кромки | Высокая точность (до ±0,1 мм), чистый рез, часто без доп. обработки. | Низкая точность, грубая кромка с окалиной, обязательная последующая зачистка. | Высокая точность по размеру, но кромка с характерными следами зубьев пилы. | Очень чистая, неокисленная кромка, но результат зависит от основного метода (чаще — лазера). |
| Производительность для простых контуров | Очень высокая для тонкого металла и сложных геометрий; падает с увеличением толщины. | Высокая именно на толстых листах по прямой или простому контуру. | Высокая при разделении объемных заготовок (распил труб, бруса, профиля). | Не является самостоятельным способом, а влияет на качество и скорость лазерной резки. |
| Экономика (себестоимость) | Высокие затраты на оборудование и энергию. Выгодна для сложных и среднесерийных деталей из тонкого/среднего листа. | Низкая себестоимость в своей нише (толстая углеродистая сталь, простая геометрия). | Очень низкая себестоимость для раскроя проката и крупных заготовок. | Увеличивает стоимость резки из-за цены газа и требований к оборудованию, но критична для качества. |
| Основная сфера применения | Сложные, точные детали из листового металла средней и малой толщины: прототипы, декор, детали машин, корпуса. | Первичная разделка толстых листов и слябов из обычной стали в тяжелой промышленности. | Раскрой проката (трубы, балки, круги) под дальнейшую механообработку. | Ответственные детали из нержавейки и алюминия, где важна чистота и коррозионная стойкость кромки. |
*Под «азотной резкой» в промышленной практике чаще понимают лазерную резку с азотом как вспомогательным газом, а не отдельный метод.
Заключение: как избежать ошибок и выбрать правильный метод
Лазерная резка — мощный, гибкий инструмент. Но воспринимать ее как «универсальное решение для любых задач» опасно и дорого.
Чтобы выбрать оптимальную технологию, последовательно оцените:
Толщину и тип материала
- Углеродистая сталь толще 20 мм? Смотрите в сторону газовой/кислородной резки.
- Зеркальные металлы (полированный алюминий, медь, латунь)? Лазер возможен далеко не всегда и требует спецподхода — иногда проще и безопаснее выбрать механическую резку.
- ПВХ и опасные пластики — исключаем лазер и сразу ищем альтернативу.
Требования к точности и качеству кромки
- Нужна идеальная геометрия, сложный контур, минимальная последующая обработка — лазерная резка вне конкуренции.
- Нужна черновая заготовка с последующей механообработкой — разумно использовать более грубые, но дешевые методы: пилы, газовую резку, гильотину.
Экономику партии и загрузку оборудования
- Единичные и малые серии сложных деталей — лазер оправдан.
- Крупносерийные простые элементы — чаще эффективнее штамповка, гильотина, пресс-ножницы.
Качество исходного материала
- Неровный лист, внутренние напряжения, дефекты проката могут привести к деформациям уже после реза, особенно при лазерной обработке. Это нужно учитывать при раскрое и выборе технологии.
Главный вывод
Современное производство строится не на одной «модной» технологии, а на грамотной комбинации методов резки и обработки. Важно не просто заказать лазерную резку, а задать правильные вопросы:
- подходит ли лазер для этого материала и толщины;
- оправдана ли точность и себестоимость именно для этой партии;
- не будет ли проще и дешевле использовать классические методы.
Так вы избежите дорогого брака, уменьшите сроки и найдете самый эффективный путь реализации проекта — будь то тонкий декоративный элемент или толстостенная силовая деталь.